从选型到交付:电子产品生产销售企业的品质管控关键环节解析
在电子制造服务领域,品质管控从来不是某个单一环节的孤立动作,而是一条贯穿选型、验证、生产与交付的完整链条。对于太仓优凯电子科技有限公司这样的电子科技企业而言,任何一环的松动都可能让前端的努力付诸东流。尤其是在太仓制造集群效应日益凸显的当下,客户对电子产品的可靠性要求早已从“能用”升级为“精准耐用”,这倒逼着每一家供应商重新审视自己的管控逻辑。
选型阶段:物料认证不是走流程,而是建立“技术契约”
很多品质问题的根源,其实在物料选型时就已经埋下。我们见过太多案例——工程师只盯着规格书上的电气参数,却忽略了封装热阻、湿度敏感等级甚至引脚镀层工艺。真正的选型管控,应当包含三个维度的交叉验证:电性能裕量(至少留出20%的降额空间)、环境适应性(温循/盐雾/振动)以及供应商制程稳定性(CPK≥1.33)。电子元件品类繁多,同一种容值的MLCC,不同厂家的抗弯曲强度可能相差40%,这不是靠来料抽检能完全拦截的。
因此,太仓优凯要求所有核心物料必须完成小批量试制验证(通常为300-500pcs),并在试制过程中记录关键工艺参数与失效模式。这份数据不仅作为放行依据,更是后续生产异常追溯时的“参照系”。如果试制阶段就出现焊接空洞率超标或引脚共面性不良,那这个物料基本可以直接打入冷宫,而不是靠调整炉温曲线去迁就。
量产制造:过程控制比终检更能决定“品质下限”
行业里有个残酷的事实:依赖最终测试来筛选不良品,本质上是把成本转嫁给客户。真正有效的管控,必须落实到SMT贴装、回流焊、波峰焊乃至三防涂覆的每一个参数窗口。比如,对于0201封装的电阻电容,印刷锡膏的厚度波动必须控制在±12%以内,而回流焊的峰值温度与保温时间则需要根据焊膏的活化温度曲线动态调整——这些都不是靠老师傅的经验,而是靠SPC系统实时监控。
太仓制造基地目前推行的是“关键工序双人复核+自动光学检测全覆盖”机制。每两小时抽取5片在线板做X-Ray切片分析,重点观察BGA焊球的空洞比例是否超过15%的阈值。这里有个容易忽视的细节:炉温曲线的验证必须使用满载链速,空载曲线和满载曲线之间的温度差异可能高达8-10℃,足以让虚焊率从0.1%飙升到1.5%。
常见问题:为何“首件合格”却批量异常?
这种情况多半出在换线或物料批次切换时。操作员可能只更换了料盘,却忽略了吸嘴型号与元件厚度的匹配性。另一个典型问题是烘烤记录缺失——湿敏等级为MSL 3的元件暴露在空气中超过168小时,若不烘烤直接过炉,内部水汽膨胀产生的“爆米花效应”会导致内部分层,这种缺陷在功能测试阶段几乎无法察觉,往往要等到客户使用数月后才暴露。
交付与追溯:让每一批产品都有“数字记忆”
品质管控的最后一公里,在于交付数据的完整性与可追溯性。电子科技产品的售后分析,最怕的就是“查无实据”。我们现在要求每片PCBA都镭雕唯一的二维追溯码,将物料批次、炉温曲线编号、AOI检测结果、操作人员代码全部绑定。一旦市场端出现个别失效,可以直接锁定同批次的物料范围,精准定位是焊接问题还是元件本身缺陷,而不是把整批货召回。
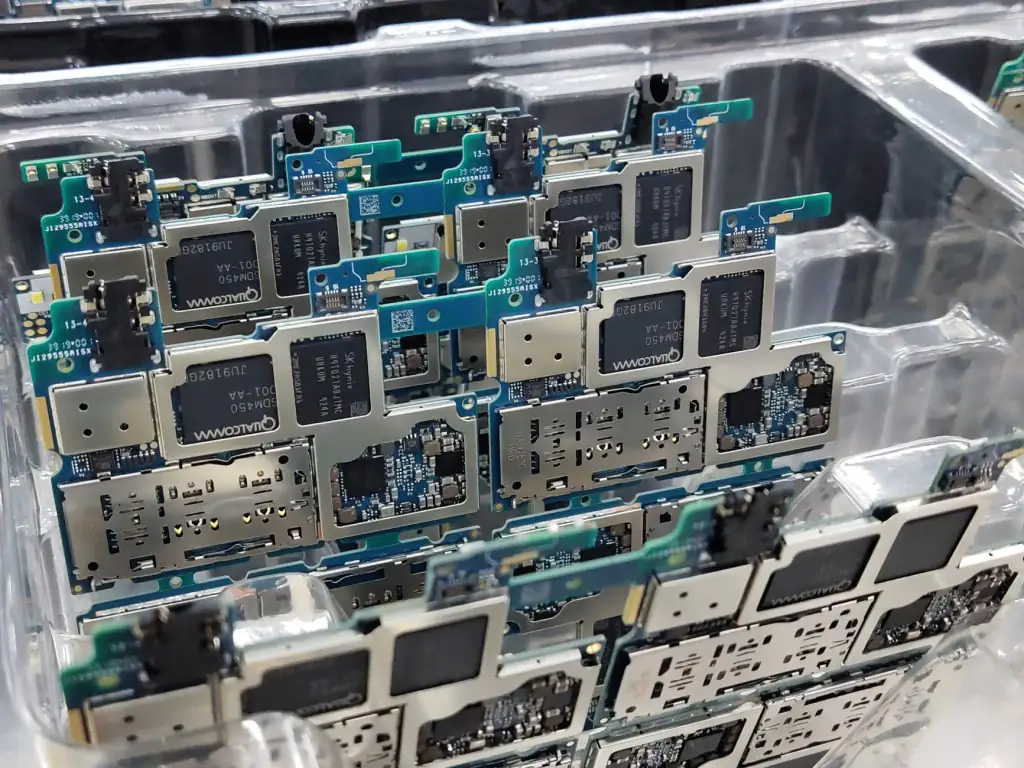
另外,包装运输环节的“应力管控”常被低估。对于带有大型BGA或陶瓷电容的模组,堆码层数超过5层且无缓冲隔板时,底部板卡承受的压强可能超过15kPa,足以引发微裂纹。我们在出货包装规范中明确规定了吸塑托盘的开槽方向与静电膜摩擦系数,确保交付品质不因物流环节打折扣。
说到底,电子元件与电子产品的品质管理,是科学方法论与工程纪律的叠加。从选型认证的严苛,到制程参数的量化,再到交付数据的闭环,每一个环节都需要抛弃“差不多”的心态。太仓优凯电子科技有限公司的实践表明,只有当品质管控从“检验把关”转向“过程预防”,企业的良率与客户口碑才会形成正向飞轮。希望这些一线的经验拆解,能为你所在团队的品质体系建设提供一些可落地的参照。