电子产品品质保障关键:电子元件选型与来料检测的常见技术要点
在长三角电子制造配套体系中,太仓制造集群长期承担着消费电子、工业控制、汽车电子等领域的精密加工与组装任务。不少企业在成品老化测试或客户验收环节才发现批量性失效,追溯根源往往指向同一环节——电子元件选型不当或来料检测覆盖不足。这类问题在中小批量、多品种的生产模式下尤为突出,因为物料切换频繁,供应链批次差异被放大,单靠成品检验根本无法拦截早期隐患。
选型阶段的隐性风险:参数之外的考量
选型最常见的误区是只看规格书标称值。以MLCC为例,标称50V耐压的电容在直流偏压条件下有效容值可能下降60%以上,若电路设计余量不足,滤波效果在高温工况下会显著劣化。类似地,铝电解电容的额定纹波电流随频率和温度变化,实际使用寿命与标称的2000小时相差甚远。
真正有经验的电子科技团队在选型时会同步评估三类降额维度:电压/电流降额、温度降额、机械应力降额。以工业级产品为例,电阻功率通常按额定值的50%使用,连接器插拔力预留30%余量。这些经验规则背后是长期失效数据积累的结果,而非保守拍脑袋。
来料检测的技术分层:从抽检到数据化管控
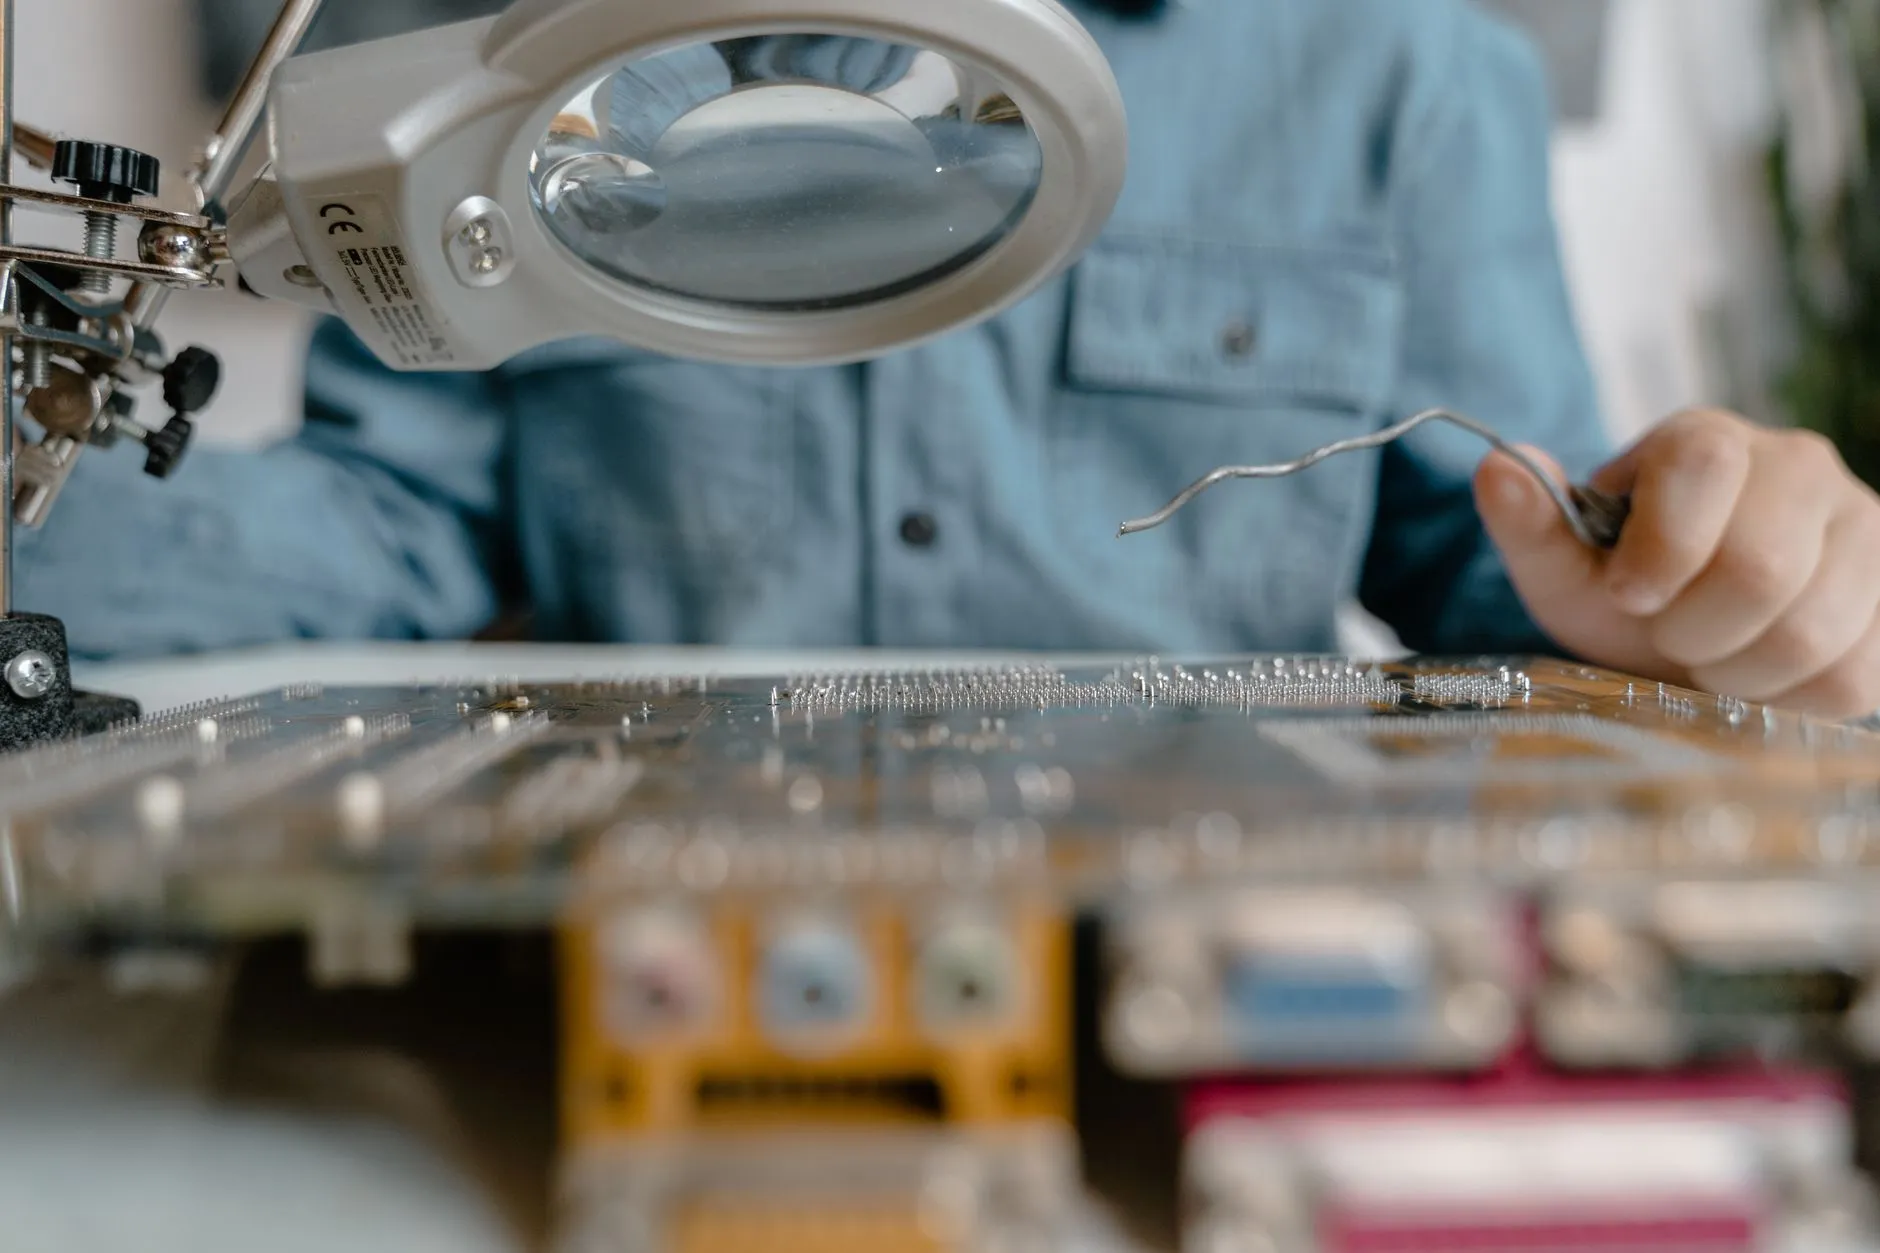
来料检测不是“抽几颗测一下”那么简单。合理的检测体系应分为三个层级:
- 外观与尺寸一致性检查——拦截封装混料、引脚氧化、丝印错误等低级但高发问题,尤其在多供应商并行供货时
- 电性能参数抽测——针对关键元件(如基准电压源、晶振、功率MOSFET)进行批次抽样实测,与规格书比对偏差
- 可焊性及信赖性验证——对长期库存物料或新供应商首批来料,执行可焊性测试与高温高湿偏置试验,评估实际工艺适配性
值得关注的是,太仓制造圈内已有企业将AOI光学检测与SPC统计过程控制引入来料环节,对元件引脚共面性、焊端镀层厚度等指标做数据化记录,形成供应商质量档案。这种做法比单纯“合格/不合格”判定更有追溯价值。
对比视角:不同品类元件的检测侧重
被动元件与有源器件的来料管控逻辑差异明显。被动元件批次间一致性相对好,重点在于封装尺寸和端头可焊性;而有源器件(IC、传感器、光耦)的批次差异更大,需关注Date Code分布、编带包装完整性以及是否存在翻新料风险。对于汽车电子类客户,还要求供应商提供PPAP文件与批次追溯链。太仓地区不少电子产品制造企业已开始对关键IC实施X-Ray抽检与开封验证,防止散新料混入产线。
另一个容易被忽视的细节是湿敏等级管理。MSL 3以上的器件在拆封后必须记录暴露时间,超时需烘烤后再上线。来料检测环节若不核对包装内的湿度指示卡状态,后续回流焊时爆米花效应导致的内部裂纹在出厂测试中几乎无法发现。
可落地的改进建议
结合上述分析,建议从三个层面优化:
- 建立关键元件选型评审清单,将降额计算、温度特性曲线、寿命模型纳入设计评审节点,而非仅由采购比价决定
- 来料检测标准按元件品类分级设定抽检比例与检测项目,对A类关键料执行更严的AQL水平,并保留实测数据
- 与供应商约定批次一致性要求,定期交换质量数据,将被动筛选转为前端预防
电子产品的可靠性从来不是靠成品检验“筛”出来的,而是在选型与来料阶段就“设计”进去的。太仓优凯电子科技有限公司在电子元件供应链管理与检测工艺上的持续投入,正是围绕这一逻辑展开——把品质保障的关口前移,让每一批电子元件在进入产线之前就完成它的“资格审核”。